český
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analýza technologie výroby ocelových konstrukcí
Ⅰ. Přehled
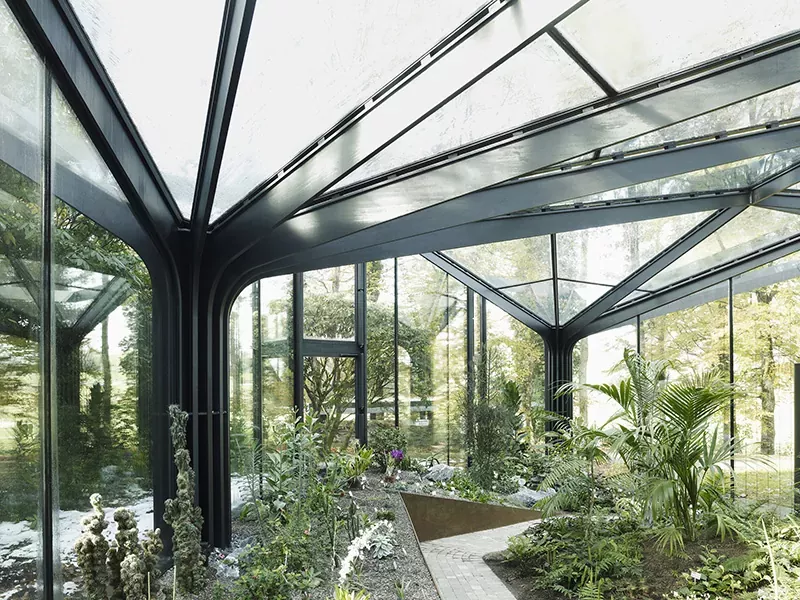
Výroba ocelových konstrukcíje proces převodu návrhových výkresů na fyzické konstrukční součásti. Jeho jádrem je zpracování ocelových materiálů na kvalifikované ocelové konstrukční prvky v souladu s konstrukčními požadavky prostřednictvím továrních výrobních postupů při zachování průřezových vlastností oceli v zásadě beze změny.
Technologie výroby ocelových konstrukcí je obecně podobná jako u strojírenské výroby. Vzhledem k tomu, že výrobky z ocelových konstrukcí se nakonec montují na staveništích, kladou její procesy větší důraz na přesné řízení a prevenci deformací.
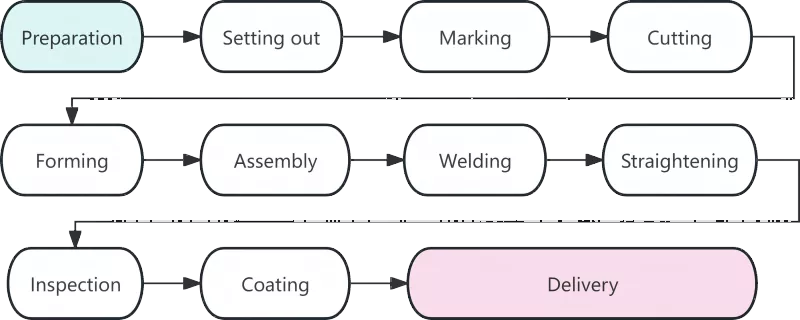
Ⅱ. Vývojový diagram procesu výroby ocelových konstrukcí
Ⅲ. Podrobná analýza každého pracovního postupu
|
Proces |
Popis |
|
Příprava materiálu |
Příprava materiálu je začátkem výroby ocelové konstrukce a její kvalita přímo ovlivňuje všechny následné pracovní postupy. Mezi hlavní úkoly v této fázi patří přejímka materiálu, rovnání a čištění povrchu. Poté, co ocelové materiály dorazí do továrny, musí být jejich materiálové certifikáty porovnány se skutečnými výrobky. U ocelí používaných v hlavních konstrukčních prvcích se musí provést opakovaná kontrola chemického složení a mechanických vlastností. Deformované oceli vzniklé během přepravy je nutné rovnat pomocí válečkových rovnaček nebo hydraulických zvedáků. Zkušenosti ukazují, že přibližně 80 % rozměrových chyb při stříhání vzniká z nenarovnaných surovin. |
|
Lofting |
Lofting je prvním kritickým krokem pro přesné řízení při výrobě ocelových konstrukcí. Na vyhrazených platformách nebo dispozičních tabulkách technici kreslí spoje a obrysy součástí v plném měřítku v poměru 1:1 v souladu s návrhovými výkresy, aby definovali tvary dílů. Kromě ověření rozměrů výkresu musí být v souladu s příslušnými procesy vyhrazen přídavek na smrštění při svařování. Obecně se pro každý tupý svar ponechává rezerva 1 až 1,5 milimetru. |
|
Označení |
Označování, známé také jako rytí, se týká postupu používání šablon k označení pozic otvorů a linií obrábění pro obrysy součástí na ocelových deskách a profilech. Dodržuje se zásada „nejdříve velké díly, později malé díly“, aby se maximalizovala míra využití materiálu. Díky optimalizovanému uspořádání může celková míra využití materiálu dosáhnout více než 85 % a po optimalizaci vnoření může dokonce přesáhnout 92 %. |
|
Řezání |
Řezání je proces dělení surovin na jednotlivé části podél vyznačených linií. Mezi hlavní metody řezání patří řezání plynem, plazmové řezání a řezání laserem. Široká aplikace technologie řezání s číslicovým řízením zlepšila přesnost a efektivitu výroby ocelových konstrukcí. Některé řezné plochy jsou způsobilé pro přímé svařování bez sekundárního opracování hran. |
|
Tváření |
Nelineární součásti, jako jsou zakřivené nosníky a ohýbané trubky, musí být tvarovány ohýbáním za studena nebo ohýbáním za tepla. Ohýbání za studena se provádí při pokojové teplotě a je použitelné pro běžné zakřivené součásti. Pro ohýbání za tepla se oceli před ohýbáním zahřívají na 900-1100°C, což se používá pro tlusté plechy nebo součásti s malými poloměry ohybu. |
|
Shromáždění |
Montáž znamená spojení zpracovaných dílů podle požadavků výkresů a jejich dočasné upevnění lepením. Standardní montážní postup je následující: Zbrousit spoje přírubových desek → Odstranit otřepy na pásových deskách → Dosáhněte přesného umístění pomocí montážního stroje → Kompletní montáž jednostranné T-profilové oceli → Překlopte montáž a dokončete celkové tvarování. |
|
Svařování |
Svařování je základním postupem při výrobě ocelových konstrukcí s vysokými technickými požadavky a přísnou kontrolou kvality. Mezi běžně používané metody svařování patří automatické svařování pod tavidlem, svařování v ochranné atmosféře CO₂ a obloukové svařování kovů v ochranné atmosféře. |
|
Rovnání |
Tepelné napětí vznikající při svařování způsobí deformaci součásti, kterou je třeba eliminovat rovnáním, aby se obnovil původní geometrický tvar. Mezi běžné metody rovnání patří mechanické rovnání, rovnání plamenem a kombinované rovnání. Zahřívání na stejné pozici se nesmí provádět více než třikrát a přehřívání je přísně zakázáno. |
|
Inspekce |
Kontrola v celém výrobním procesu slouží jako klíčová záruka kvality produktu. Fázovaná kontrola zahrnuje především kontrolu surovin, kontrolu během procesu a kontrolu po svařování. Uvnitř svarů nejsou povoleny fatální vady, jako jsou praskliny a neúplné svary. |
|
Povlak |
Nátěr zajišťuje antikorozní a protipožární ochranu ocelových konstrukcí. Standardní nátěrový systém se skládá ze tří vrstev: epoxidový základní nátěr bohatý na zinek, epoxidová železná slída mezinátěr a polyuretanový nebo fluorokarbonový vrchní nátěr. Ohnivzdorný nátěr se nanáší v několika tenkých vrstvách. Okolní teplota pro operaci nátěru nesmí být nižší než 5 °C, relativní vlhkost nesmí překročit 85 % a povrchová teplota oceli musí být alespoň o 3 °C vyšší než rosný bod. |
|
Dodávka z továrny |
Dodávka je posledním krokem výroby ocelové konstrukce. Komponentům, které projdou výstupní kontrolou, budou přidělena jedinečná sériová čísla a značky. Komponenty se sdružují do skupin podle pořadí instalace. Mezi komponenty musí být umístěny dřevěné špalíky nebo pryžová těsnění, aby se zabránilo poškrábání povlaku. |
IV. Vývojové trendy moderní technologie výroby ocelových konstrukcí
Moderní ocelová konstrukcevýroba je stále inteligentnější a mechanizovaná, aby se zlepšila přesnost a efektivita výroby. Technika numerického řízení, automatické svařování, aplikace BIM a virtuální simulace pro předmontáž představují budoucí vývojové trendy v oboru.
Výroba ocelových konstrukcí je kompletní systém s úzce propojenými procesy, vysokými požadavky na přesnost a přísnou kontrolou kvality. Každý postup od návrhu až po povrchovou úpravu přímo ovlivňuje kvalitu hotových výrobků. S rozsáhlou aplikací inteligentních technologií budou přijaty přísnější normy pro ocelové konstrukce, což povede k dalšímu zlepšení kvality výrobků.
Související novinky
- Jak vybrat vhodnou velikost pro konstrukci koňské stáje s ocelovým rámem?
- Montáž ocelové konstrukce na místě + pracovní postup integrální zvedací konstrukce + klíčové úvahy
- Proč si pro moderní bydlení vybrat dvouvrstvou montovanou ocelovou rámovou konstrukci domu?
- Devět klíčových bodů pro navrhování a výstavbu továrních budov s ocelovou konstrukcí
- Jak může ocelová konstrukce chlévů zlepšit řízení drůbežích farem?
- Průmyslové budovy ve stylu lokomotivy: Měla by být třípatrová kancelář ocelová nebo betonová?
Nechte mi zprávu