český
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Sloup Processing Tok & Engineering Applications Úspěchy
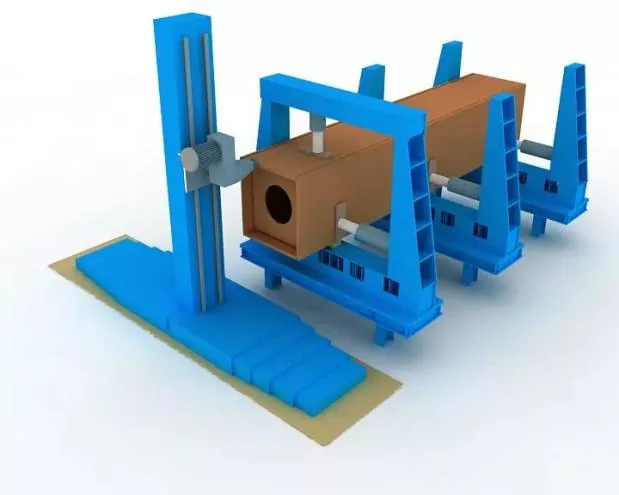
I. Obecný výkres uspořádání
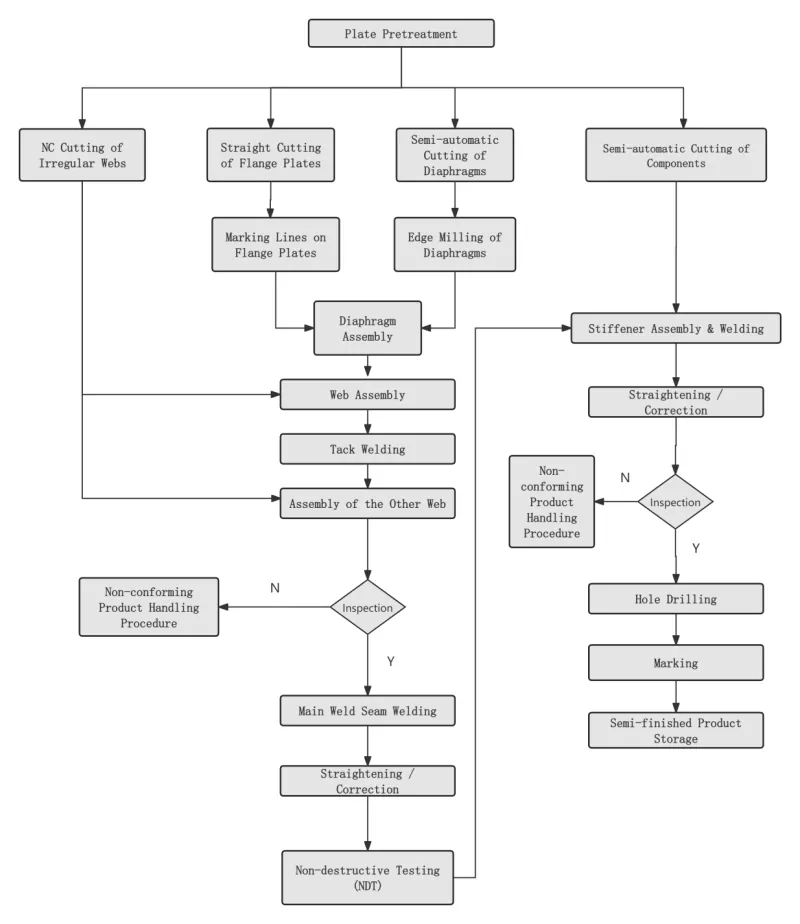
Ⅱ. Klíčový proces
|
Krok 1 Předúprava povrchu ocelového plechu |
Provádí se v souladu s požadavky na konstrukci nebo proces před vyřezáváním ocelového plechu. |
|
|
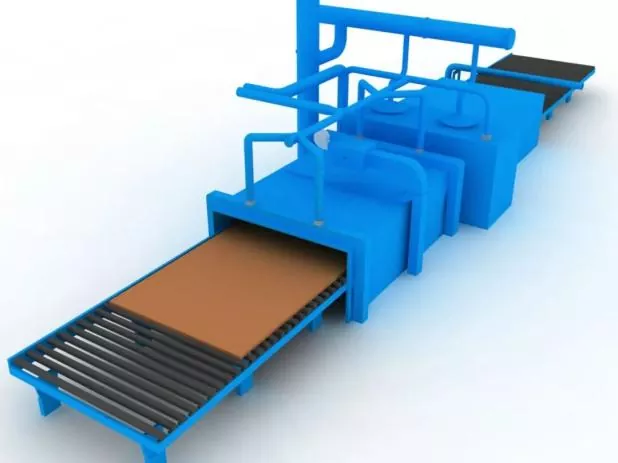
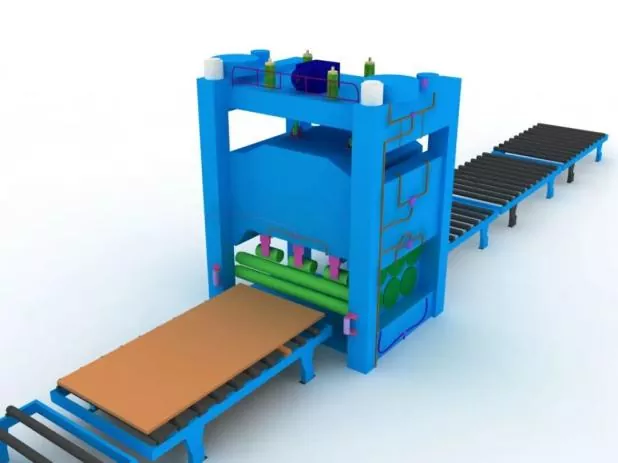
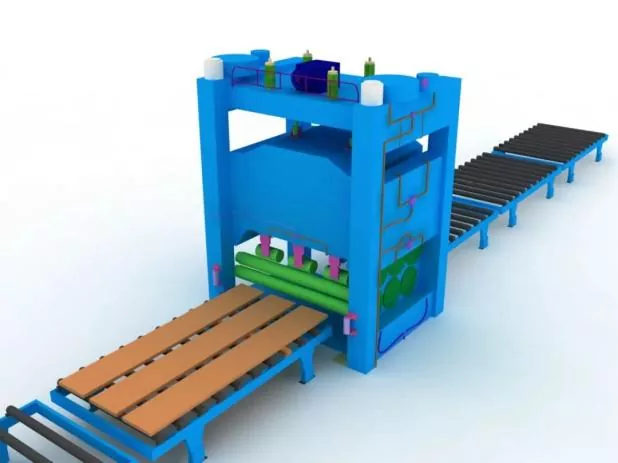
Krok 2 Narovnání ocelového plechu |
Celkové vyrovnání musí být provedeno po předúpravě ocelového plechu, aby byla zajištěna přesnost vysekávání a zmírněno vnitřní zbytkové pnutí ocelového plechu. |
|
|
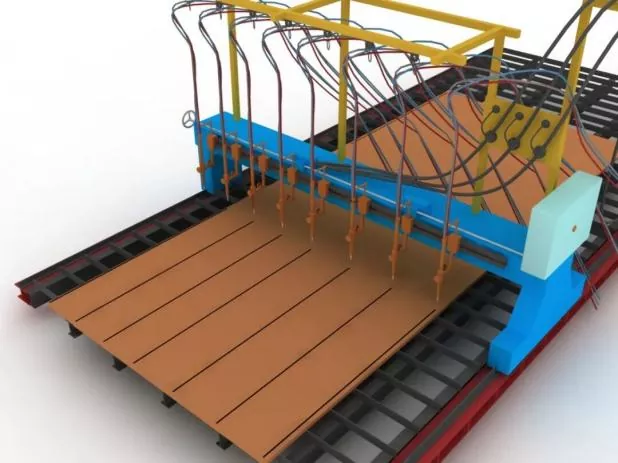
Krok 3 Řezání a vyřezávání dílů |
Před řezáním seřiďte řezací stroj, potvrďte model trysky a zkontrolujte stabilitu tlaku vzduchu. |
|
|
Během řezání nejprve předehřejte řezný šev ocelového plechu a přísně kontrolujte rychlost řezání. |
||
|
Krok 4 Sekundární rovnání dílů |
Provádí se po zastřižení ocelového plechu pro zajištění přesnosti montáže a snížení vnitřního zbytkového napětí ocelových plechů. |
|
|
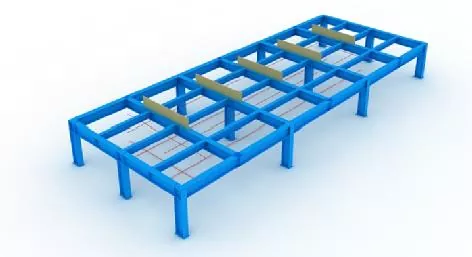
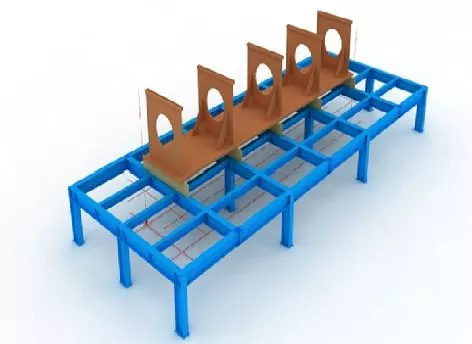
Krok 5 Nastavení přípravků a linií rozložení |
Před montáží musí být nejprve nastaveny vytyčovací linky a přípravky. |
|
|
Při instalaci přípravku musí být zajištěna vodorovná úroveň horního otvoru a zaručena dostatečná tuhost a pevnost. |
||
|
Všechny přípravky a vytyčovací linky mohou být uvedeny do provozu pouze po kontrole a schválení určeným personálem. |
||
|
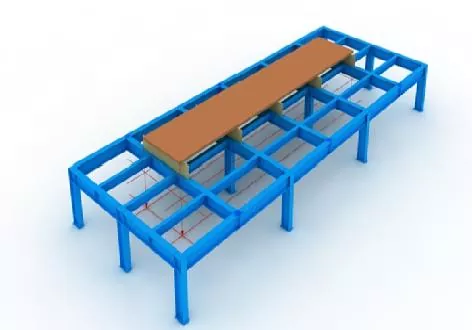
Krok 6 Snižte umístění panelu |
Přesně umístěné podle olovnice a linií rozložení. |
|
|
Krok 7 Sestavení membrány |
Před montáží membrán si označte polohovací čáry na spodním panelu a odstraňte plovoucí rez na obou stranách čar pomocí brusného kotouče. |
|
|
Poté, co jsou membrány vztyčeny, upevněte je přivařením. |
||
|
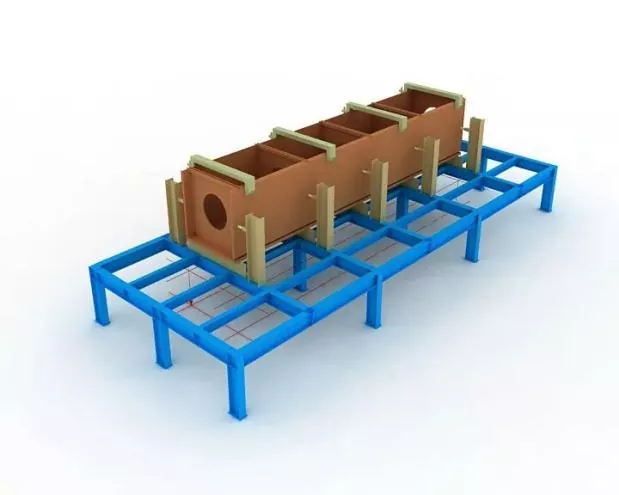
Krok 8 Web Assembly |
Poté, co je pás sestaven a kvalifikován, připevněte jej pevně k membráně pomocí zvedáku a poté jej upevněte přivařením.
|
|
|
Krok 9 Sestavení horního panelu |
Dokončete přesné umístění horního panelu pomocí olovnice a poté zajistěte přivařením. |
|
|
Krok 10 Membránové elektrostruskové svařování |
Pro membrány se používá jednostranné elektrostruskové svařování. |
|
|
U horních a spodních otvorů elektrostruskových svařovacích otvorů během svařování se instalují měděné manžety pro spouštění a zhášení oblouku. |
||
|
Svařovací proud a napětí musí být během svařovacího procesu přísně kontrolovány a pozornost je třeba věnovat sledování změny barvy elektrostruskové svařovací plochy na pásu. |
||
|
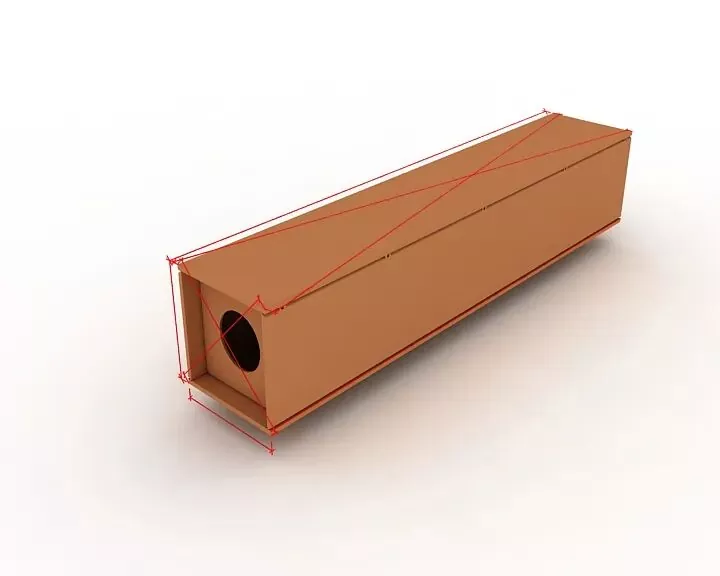
Krok 11 Celková kontrola |
Při kontrole se zaměřte na kontrolu, zda délka součásti, diagonální rozměry a rozměry koncové části splňují požadavky na konstrukci a specifikace, a opravte všechny díly mimo toleranci. |
|
|
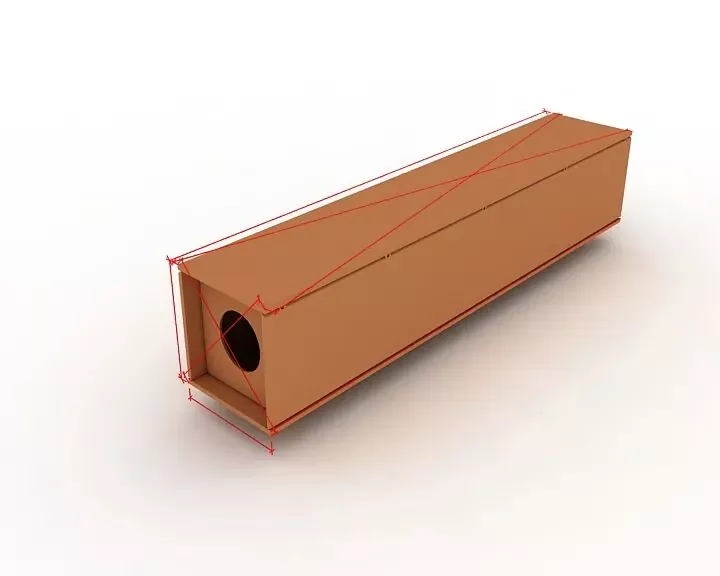
Krok 12 Konec frézování |
Po montáži a svařování čelní plochu vyfrézujte. |
|
|
Zaručuje vyrovnanost prvků a rovnoběžnost mezi čelní plochou a frézou. |
||
|
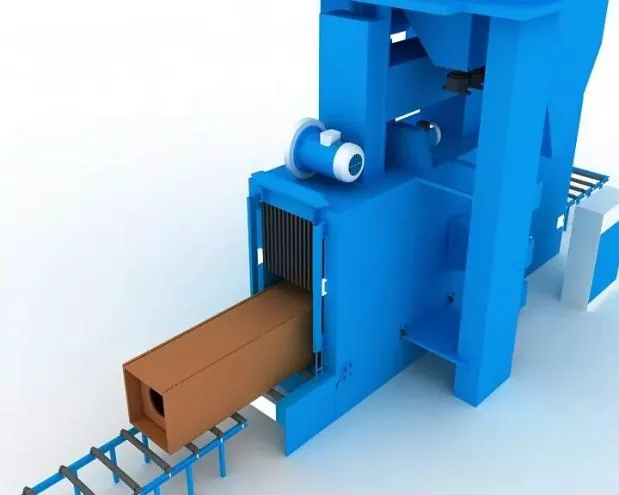
Krok 13 Pískování a odstranění rzi |
Kompletní odstranění rzi otryskáním pískem podle potřeby po svařování a poté přenesení na konstrukci nátěru. |
|

Ⅲ. Specifikace pro montáž, polohování a svařování
|
Přesnost montáže |
Během montáže: ● Musí být přijata vhodná omezení pro kontrolu deformace svařování. ● Povolení smrštění při svařování a přiměřené zpětné deformace musí být vyhrazeny pro kontrolu rozměrů součástí a zajištění správného tvaru. |
|
Přípustné odchylky pro výrobu a montáž svařovaných spojů, stejně jako rozměrové tolerance konstrukčních součástí, musí odpovídat požadavkům Kodexu pro uznávání konstrukční kvality ocelových konstrukcí (GB 50205). |
|
|
Montážní polohovací svařování |
Provádí se poloautomatickým svařováním plynovým obloukem s plným drátem (GMAW). |
|
Svářeč |
Svářeči zabývající se montážním stehovým svařováním musí mít odpovídající kvalifikační certifikáty specifikované v Technické specifikaci pro svařování ocelových konstrukcí budov (JGJ81). |
|
Poloha příchytných svarů |
Pozice stehových svarů: Bodové svary se musí vyhýbat začátku a konci formálních svarů a nesmějí být umístěny na rozích, hranách, koncích a jiných kritických oblastech náchylných ke strukturální pevnosti a vadám zpracování. |
|
V případě T-spojů spojování: musí být provedeno symetricky na obou stranách; mezitím je třeba co nejvíce zamezit lepení uvnitř drážky. Pro svařování drážek s plným průvarem: Na drážce pro zadní drážkování se provádí bodové svařování, např. zadní drážkování. |
|
|
Montážní a svařovací polohy přivařovacích nosných desek, jakož i náběhových a náběhových desek musí odpovídat příslušným normám |
|
|
Svařovací materiály |
Svařovací materiály používané pro montáž a spojování musí být v souladu s materiály pro formální svařování, tj. musí být použity stejné svařovací materiály jako pro oficiální svařování. |
|
Pro montážní svařování mezi vysokopevnostní ocelí a nízkopevnostní ocelí musí být svařovací materiály zvoleny v souladu s jakostí nízkopevnostní oceli. |
Související novinky
- Pozdrav ke státnímu svátku od Eihe Steel Structure
- Úspěšné první zvedání! Asijsko-pacifický projekt Maroko, který provedla Eihe Steel
- Obnovení kvalifikace schváleno! Eihe stabilně rozšiřuje globální tržní stopu
- Dodávka ocelových konstrukcí EHSS pro letiště a stanice
- Zaměření na globální rozvoj: Shandong Steel Structure Industry Association úspěšně pořádá konferenci výměny zkušeností o průmyslové internacionalizaci
- Společnost EHSS výhradně hostila 8. fórum vysoce kvalitního rozvoje ocelových konstrukcí Shandong a výroční konferenci SSSIA 2026 v Qingdao s plným úspěchem
Nechte mi zprávu