český
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Jste zmateni antikorozní ocelovou konstrukcí? Standardní možnosti a pokyny pro výběr
Ocelová konstrukceantikorozní ochrana je zásadní pro prodloužení životnosti budov. Schémata ochrany proti korozi se liší podle různých přírodních a provozních prostředí. Musí být provedeno komplexní hodnocení přípravy povrchu a antikorozních opatření, aby se snížily počáteční náklady na výstavbu a prodloužila životnost budovy.
Všechny typy budov jsou vystaveny vlivu korozního prostředí, které je klasifikováno do různých korozních kategorií na základě provozních podmínek.
|
Kategorie koroze |
Typické prostředí |
|
C2 (nízká) |
Suché vnitrozemí, nevytápěné sklady |
|
C3 (střední) |
Městské průmyslové zóny, obecné továrny |
|
C4 (vysoká) |
Chemické závody, pobřežní průmyslové oblasti |
|
C5 (velmi vysoká) |
Průmyslové zóny s vysokou vlhkostí, pobřežní oblasti |
Musí být vybrána různá antikorozní schémata, aby se vyrovnala s různými korozivními prostředími. Bez ohledu na to, jaké řešení je použito, příprava povrchu položí základ antikorozní ochrany a určí, zda ochranný povlak může fungovat tak, jak byl navržen. Obecně se pro odstraňování rzi v dílnách ocelových konstrukcí používá pískování nebo tryskání, s minimálním stupněm čistoty Sa2,5, definovaným jako velmi důkladné otryskání. Kromě toho je třeba vzít v úvahu původní stupeň rzi ocelových podkladů. Suroviny, které ani po povrchové úpravě nesplňují požadovaný standard, budou nahrazeny nebo zlikvidovány.
|
Dimenze |
Tryskání |
Pískování |
Peening odstřelování |
|
Pracovní princip |
Metoda mechanické síly |
Pneumatická metoda |
Pneumatická metoda |
|
Účinnost |
Vysoký |
Relativně nízká |
Nižší než odstřel |
|
Náklady |
Vysoká počáteční investice, nízké dlouhodobé náklady |
Nízké počáteční náklady, vysoké náklady na práci |
Mezi tryskáním a pískováním |
|
Environmentální výkonnost |
Provozováno v uzavřeném prostoru |
Náchylné k masivní tvorbě prachu |
Lepší než pískování |
|
Flexibilita |
Existují slepá místa |
Vhodné pro složité komponenty |
Vhodné pro malé složité komponenty |
|
Aplikační scénáře |
Předúprava obrobku |
Hotové komponenty |
Zpevnění povrchu, malé složité komponenty |
Po dokončení přípravy povrchu je dalším krokem výběr antikorozního systému. Lakování stříkáním a žárové zinkování jsou dvě hlavní řešení. Kromě toho je v praktických projektech široce používáno několik osvědčených vyspělých antikorozních metod:
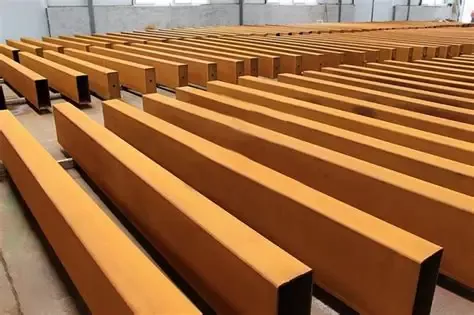
(1) Ocel odolná proti povětrnostním vlivům zásadně řeší problémy s korozí, použitelnou pro částečné venkovní použitíocelové konstrukce, přesto s nevýhodami vysoké ceny a špatného vzhledu.
(2) Tepelné stříkání (nástřik hliníku / nástřik zinku) poskytuje výkon ekvivalentní žárovému zinkování a vyznačuje se lepší přizpůsobivostí rozměrům součástí, ideální pro speciální ocelové prvky a silně korozní prostředí.
(3) Katodická ochrana se opírá o elektrochemické antikorozní principy aplikované zejména na ocelové konstrukce ponořené pod vodou nebo zakopané pod zemí. Inovativní kompozitní ochranné systémy slouží jako alternativní možnosti nad rámec konvenčních řešení, jako jsou integrované antikorozní a ohnivzdorné povlaky a grafenové vysoce odolné antikorozní povlaky.
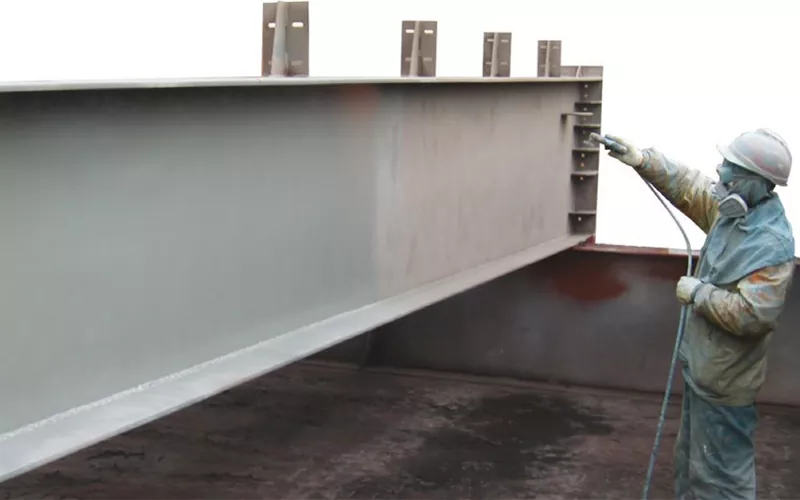
Vícevrstvý nástřikový systém
Nástřikový antikorozní systém pro ocelové konstrukce vytváří vícevrstvé ochranné nátěry na površích součástí s různými funkcemi, které se dělí především do tří vrstev: základní nátěr, mezinátěr a vrchní nátěr. Základní nátěr slouží k přilnavosti a ochraně proti korozi. Běžně se používá epoxidový základní nátěr bohatý na zinek s obsahem zinku nejméně 70 %. Alternativou je anorganický základní nátěr bohatý na zinek, ale jeho tloušťka suchého filmu vyžaduje přísnou kontrolu. Na mezivrstvu se aplikuje epoxidová slídová mezivrstva z oxidu železitého a jako vrchní nátěr se použije alifatický polyuretanový vrchní nátěr nebo fluorkarbonový vrchní nátěr. Všechny postupy stříkacího systému musí být dokončeny ve stejné továrně, aby bylo zajištěno stabilní zpracování a spolehlivý antikorozní výkon.
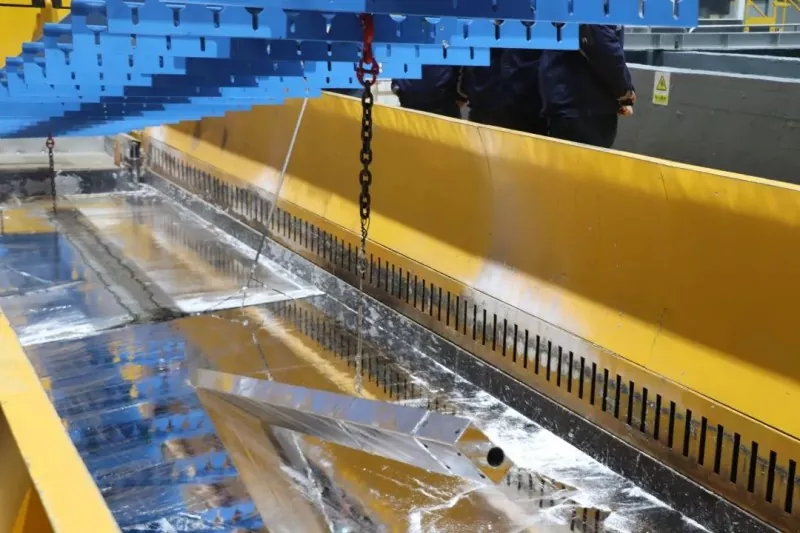
Galvanizace
Galvanické zinkování se dělí na žárové zinkování a galvanické zinkování (běžné zinkování). Žárové zinkování (celý název: žárové zinkování) vytváří ochranný zinkový povlak ponořením oceli do roztavené zinkové lázně. Vyznačuje se silnou vrstvou zinku v rozmezí od 65 μm do 200 μm. S vynikající odolností proti korozi, dlouhou životností, pevnou přilnavostí a jednoduchým procesem má nevýhodu průměrného vzhledu a je vhodný pro velké konstrukční díly. Elektrogalvanické nanášení zinkového povlaku na principu elektrolýzy. Jeho zinková vrstva je relativně tenká, běžně 20μm až 30μm. Vyznačuje se dobrým dekorativním efektem a zároveň komplikovaným výrobním procesem, který je použitelný pro malé přesné díly nebo konstrukce vyžadující lehkou antikorozní ochranu.
Ochrana proti korozi prodílny ocelových konstrukcízačíná potvrzením korozní kategorie provozního prostředí, dokončením kvalifikované přípravy povrchu a výběrem vhodného antikorozního řešení. Jako profesionální výrobce ocelových konstrukcí EHSS dokonale ovládá všechny antikorozní procesy a může vám pomoci při výběru úsporných a vysoce účinných systémů ochrany proti korozi.
Související novinky
- Jak vybrat vhodnou velikost pro konstrukci koňské stáje s ocelovým rámem?
- Montáž ocelové konstrukce na místě + pracovní postup integrální zvedací konstrukce + klíčové úvahy
- Proč si pro moderní bydlení vybrat dvouvrstvou montovanou ocelovou rámovou konstrukci domu?
- Devět klíčových bodů pro navrhování a výstavbu továrních budov s ocelovou konstrukcí
- Jak může ocelová konstrukce chlévů zlepšit řízení drůbežích farem?
- Průmyslové budovy ve stylu lokomotivy: Měla by být třípatrová kancelář ocelová nebo betonová?
Nechte mi zprávu